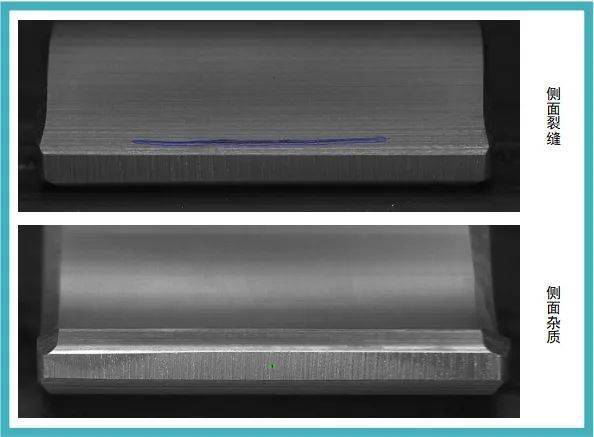
在当今高度竞争的市场环境下,制造业正逐渐告别传统的人工检测方式,并朝着高效、精准的方向发展。在这个过程中,机器视觉检测设备如同一双锐利的眼睛与灵敏的耳朵,成为了现代工厂不可或缺的技术支撑。
从人工检测到自动化检测
在过去,企业依赖于劳动密集型的人工检查流程。这种方式不仅耗时费力,而且往往导致错误率增高、工作效率低下。但随着技术的进步,机器视觉检测设备逐渐登场,在制造业中扮演着越来越关键的角色。
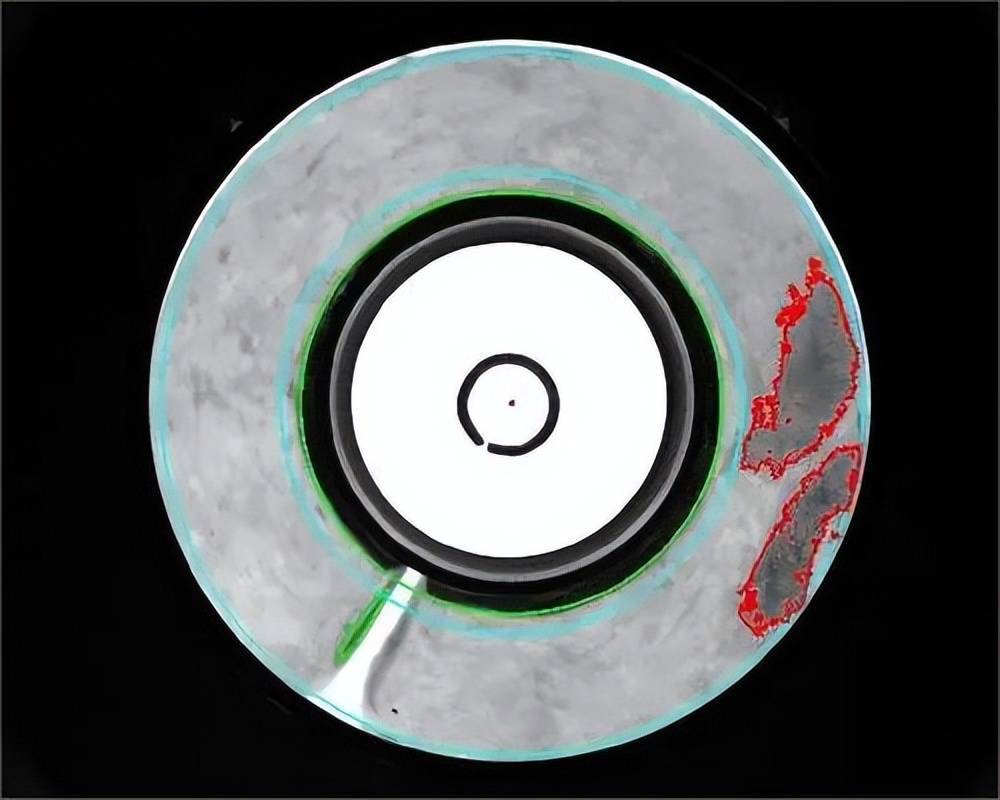
技术优势与应用场景
机器视觉检测设备凭借其独特的优势在众多领域崭露头角:例如在半导体行业,它可以快速准确地识别芯片上的瑕疵;在汽车制造中,则能够确保每一个零部件的精密对接。此外,该技术还广泛应用于食品、制药等行业,显著提升了产品质量控制标准。
应用案例分析
比如,在食品加工业,通过安装机器视觉设备来检查包装是否完好无损,不仅提高了效率,更保证了食品安全;而在医疗设备制造中,则可以通过高精度的图像处理技术确保每一个零件都符合严格的医疗器械标准。这不仅仅是效率上的提升,更是对产品品质极致追求的表现。
未来发展趋势与挑战
尽管机器视觉检测技术已初见成效,但其未来发展仍面临诸多挑战和机遇。一方面,人工智能的进步将使设备更加智能化、自适应;另一方面,数据安全与隐私保护也是不可忽视的问题。因此,如何在技术创新的同时确保信息安全将成为行业关注的重点。
综上所述,随着科技的日新月异及市场需求的增长,机器视觉检测设备必将在更多传统行业中展现出其巨大潜力。